El mercado mundial de vehículos de nueva energía (NEV) continúa su fuerte trayectoria de crecimiento. Según elAgencia Internacional de Energía (AIE), las ventas mundiales de vehículos eléctricos superaron18 millones de unidades en el primer semestre de 2026, y China representará más60% del volumen total. Este aumento genera una presión transformadora en la industria del molde de inyección: los componentes NEV exigen tolerancias más estrictas,materiales más ligeros, y cada vez másgeometrías complejas que desafían los paradigmas tradicionales de fabricación de moldes.
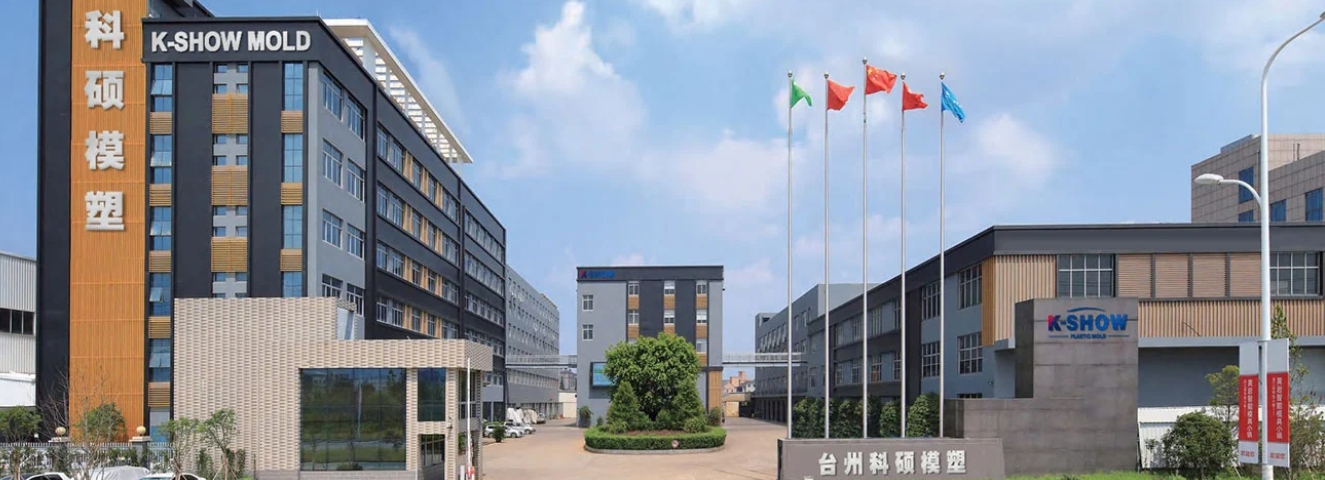
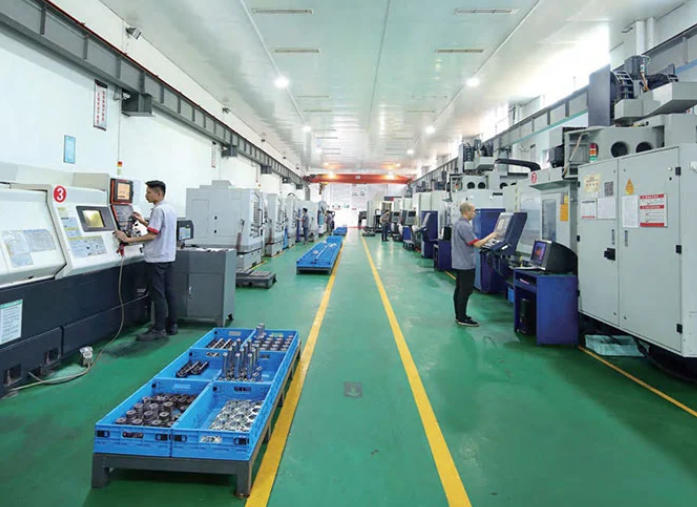
KSHOW, operando comoTaizhou Huangyan K-Show Plastic Mould Co., Ltd., ha estado integrada en la "capital del molde" de China, Huangyan, durantemás de 20 años, con una trayectoria deMás de 30.000 juegos de moldes entregados aMás de 100 países. Como certificadoEmpresa Nacional de Alta Tecnología tenenciaNorma Norma ISO 9001 yIATF 16949 certificaciones de calidad automotriz y posesiónMás de 100 patentes de invención, la empresa ha evolucionado constantemente desde la fabricación de moldes convencionales hasta convertirse en un proveedor especializado enherramientas de precisión de grado automotriz, incluidas carcasas del sistema de batería, soportes estructurales y molduras interiores funcionales. Para consultas, comuníquese con KSHOW alventa@kshowmould.com o víaWhatsApp: +86-18957424655.
Compatibilidad de materiales y gestión térmica
Los NEV adoptan cada vez mástermoplásticos de ingeniería comoPA66-GF35, PPS-GF40, yPBT-GF30 para lograr una reducción de peso manteniendo la integridad estructural. Estos materiales presentan distintos desafíos:
Altas temperaturas de fusión
● (280–340°C) requieren moldes con estabilidad térmica superior
Refuerzo de fibra de vidrio
● acelera el desgaste en aceros para herramientas convencionales
Ventanas de procesamiento estrechas
● Exija un control de temperatura preciso en diseños de múltiples cavidades.
Precisión dimensional a escala
Los marcos de los módulos de batería y las placas de refrigeración suelen abarcar600–1200 milímetros con tolerancias de planitud tan ajustadas como±0,05 milímetros en toda la superficie. Lograr esto en volúmenes de producción deMás de 200.000 unidades por año requiere avanzadosimulación de flujo de molde, diseño de canal de enfriamiento conformado, yMonitoreo de la presión de la cavidad en tiempo real..
Optimización del tiempo de ciclo
Con la intensificación de la presión del coste por pieza, el tiempo del ciclo del molde se convierte en un factor decisivo. Para componentes NEV de tamaño mediano a grande, reducir el tiempo de ciclo de45 segundos a 35 segundos - a22% de mejora — puede ahorrar aproximadamente180.000 dólares al año por celda de producción en un proveedor típico de nivel 1.
Antecedentes del proyecto
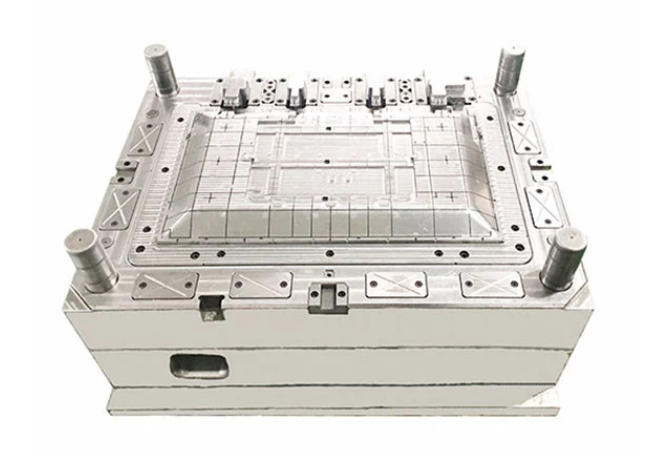
En el tercer trimestre de 2025, KSHOW emprendió un proyecto para un fabricante nacional de baterías NEV que requería unMolde de inyección de canal caliente de 4 cavidades para placas finales del módulo de batería. La geometría de la pieza exigía:
|
Requisito |
Especificación |
|
Dimensiones de la pieza |
320 × 180 × 45 milímetros |
|
Material |
PA66-GF35 (ignífugo V-0) |
|
Tolerancia de planitud |
±0,03 mm a lo largo de la línea de separación |
|
Variación del peso de una cavidad a otra |
≤ 0,8% |
|
Tiempo de ciclo objetivo |
≤ 32 segundos |
|
Volumen de producción anual |
480.000 piezas |
Enfoque de ingeniería
El equipo de ingeniería de KSHOW implementó las siguientes soluciones:
1. Análisis de flujo de molde: RealizadoMoldex3D Simulación en tres iteraciones, optimizando la ubicación de la puerta para minimizar la formación de líneas de soldadura en zonas estructuralmente críticas.
2. Enfriamiento conformado: ImplementadoInsertos de refrigeración impresos en 3D (acero martensítico, sinterización directa por láser de metal) para lograr una temperatura uniforme en la superficie de la cavidad dentro de±3°C, reduciendo el tiempo del ciclo en18% versus canales perforados convencionalmente.
3. Canal caliente con compuerta de válvula: ASistema de válvula-compuerta secuencial de 4 gotas (una sola boquilla por cavidad) aseguró un llenado equilibrado. El colector de canal caliente se aisló térmicamente con espaciadores de aleación de titanio para evitar la transferencia de calor a la base del molde.
4. Selección de acero para herramientas: Insertos de cavidad y núcleo utilizadosASSAB 8407 Supremo Acero para trabajo en caliente de grado ESR, endurecido a48-50 HRC, conRecubrimiento PVD TiAlN para una mayor resistencia al desgaste contra la abrasión de la fibra de vidrio.
5. Detección de presión en el molde: IntegradoKistler tipo 6182C sensores de presión de cavidad conectados a unInyección de CoMo sistema de monitoreo de procesos, que permite el control de conmutación en tiempo real y la trazabilidad de la calidad de las piezas.
Resultados
Después90 dias desde el inicio del diseño hastaprueba T0, el molde alcanzó las siguientes métricas durante la validación de producción:
|
KPI |
Objetivo |
Logrado |
|
tiempo de ciclo |
≤ 32 segundos |
30,5 segundos |
|
Planitud (Cpk, n=125) |
≥ 1,33 |
1.58 |
|
Variación del peso de una cavidad a otra |
≤ 0,8% |
0,52% |
|
Tasa de desecho (primeros 50.000 disparos) |
≤ 0,3% |
0,18% |
|
Vida útil de la herramienta hasta el primer mantenimiento importante. |
500.000 disparos |
620.000 disparos (aún en ejecución) |
El molde ya ha producido más de620.000 piezas sin mayor mantenimiento, superando los requisitos del cliente.Punto de referencia de 500.000 disparos por24%. El cliente informó un estimadoAhorro de costos anual de $245 000 atribuido a un tiempo de ciclo reducido y una menor tasa de desperdicio.
Aligeramiento y moldeado multimaterial
El impulso por una autonomía de conducción ampliada se está acelerandosustitución de metal por plástico. Componentes previamente fundidos a presión en aluminio, comocarcasas de motor, carcasas de inversores, ysoportes estructurales - están en transición atermoplásticos de alto rendimiento coninsertar moldura osobremoldeo técnicas. KSHOW está invirtiendo en unPrensa de inyección de dos disparos de 1.600 toneladas para atender esta creciente demanda.
Integración de gemelos digitales
Los principales fabricantes de moldes están incorporandotecnología de gemelos digitales en su flujo de trabajo. La réplica digital de un molde, actualizada continuamente con datos de sensores de producción en tiempo real, permiteprogramación de mantenimiento predictivo yoptimización de parámetros de proceso sin interrumpir la producción. KSHOW ha iniciado un programa piloto que integraPuertas de enlace perimetrales de IoT en moldes de producción seleccionados.
Sostenibilidad y Eficiencia Energética
La presión regulatoria y los compromisos ESG corporativos están impulsando la demanda de moldes que respaldenresinas con contenido reciclado yprocesamiento con energía optimizada. El enfriamiento conformado por sí solo puede reducir el en específico del molde.
KSHOW está ejecutando una estrategia de tres pilares para fortalecer su posición en la cadena de suministro de NEV:
Para consultas sobre proyectos de moldes, consultas técnicas o solicitudes de cotización:
|
Canal |
Detalles |
|
Compañía |
Taizhou Huangyan K-Show Plastic Mould Co., Ltd. (KSHOW) |
|
DIRECCIÓN |
No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, ciudad de Taizhou, provincia de Zhejiang, China |
|
Teléfono/WhatsApp |
+86-18957424655 |
|
Correo electrónico |
venta@kshowmould.com |
|
Sitio web |
www.taizhoumold.com |
|
Experiencia |
20+ años |
Teléfono: +86-18957424655
Móvil: +86-18957424655
Correo electrónico: sale@taizhoumold.com
DIRECCIÓN:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, ciudad de Taizhou, provincia de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Todos los derechos reservados.