SÍGANOS:

Noticias

Tecnología de moldes para envases de pared delgada: desafíos y soluciones para un moldeo de precisión, estable y de alta velocidad

2026-04-30 0 Déjame un mensaje

Introducción

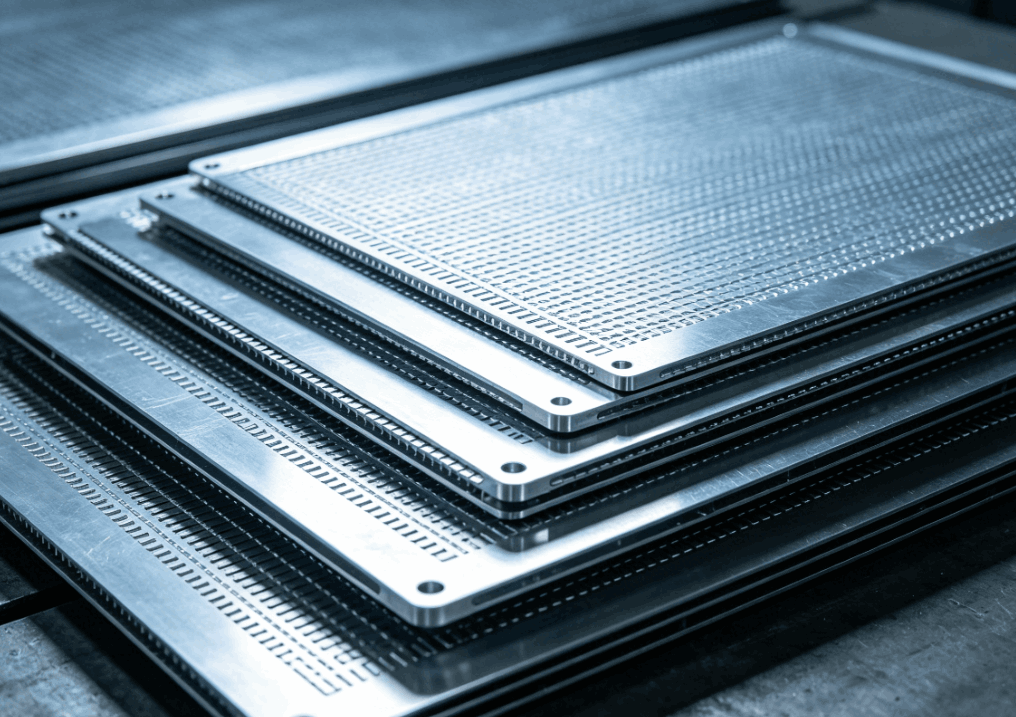
       Los envases de paredes delgadas (piense en vasos de yogur, tarrinas de margarina, recipientes para delicatessen y tapas de paredes delgadas) representan uno de los segmentos más exigentes de la industria del moldeo por inyección. Los espesores de pared de las piezas suelen oscilar entre 0,25 mm y 1,0 mm, y las relaciones entre longitud y espesor del flujo suelen superar los 200:1. Los tiempos de los ciclos se miden en segundos (normalmente de 3 a 8 segundos) y los volúmenes de producción anual suelen superar los 10 millones de piezas por molde.

        Como técnico de moldes experimentado y especializado en moldes para envases con alta cavitación, he visto cómo pequeños defectos de diseño pueden volverse catastróficos en moldes de paredes delgadas. Un desequilibrio de puerta del 5% puede significar que algunas cavidades están sobrellenadas mientras que otras tienen escasez. Una variación de enfriamiento de 5°C puede causar deformaciones que inutilizan las piezas a 1000 piezas por hora.

        este articulocle se centra en los aspectos técnicos clave del diseño y fabricación de moldes para envases de pared delgada de alto rendimiento. Ya sea que esté moldeando recipientes, tapas o tazas de paredes delgadas, comprender estos principios le ayudaráse logran ciclos más rápidos, mejor calidad de las piezas y una vida útil más larga del molde.

1. Selección de materiales para moldes de paredes delgadas

       El moldeo de paredes delgadas somete los moldes a condiciones extremas: presiones de inyección muy altas (hasta 2000 bar), ciclos rápidos de calentamiento y enfriamiento y flujo de fusión a alta velocidad.

       Aceros para moldes recomendados:

Steel grado
Dureza
Propiedades clave
Aplicación típica
H13 / 1.2344 / SKD61
48–52 CDH
Alta dureza, gBuena resistencia a la fatiga térmica.
Placas de núcleo y cavidad, moldes generales de pared delgada
Inoxidable 1.2316 / S136
48–52 CDH
Resistencia a la corrosión para aplicaciones en contacto con alimentos
Envases para productos ácidos o húmedos
DC53
58–62 CDH
Resistencia superior al desgaste para materiales con alto contenido de relleno
Moldes de alta cavitación que procesan PP con >30% de relleno

       Consideración clave: Para cavitación extremadamente alta (por ejemplo, 64 o 96 cavidades), la base del molde debe estar hecha de acero de alta resistencia (por ejemplo, P20 preendurecido o 1.2738) para soportar la presión de inyección sin deflexión de la placa.


2. Diseño del sistema de canal caliente

       El canal caliente es el corazón de cualquier molde para embalaje de paredes delgadas. Debe entregar masa fundida a cada cavidad simultáneamente con un equilibrio perfecto, una caída de presión mínima y un control preciso de la temperatura.

       Elementos críticos de diseño:

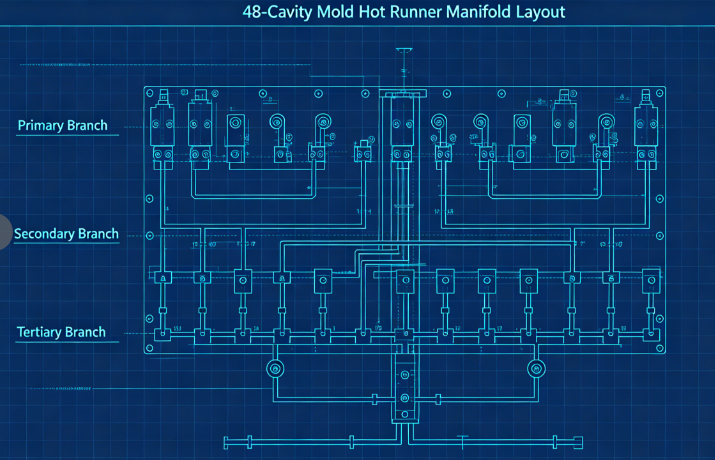
        a) Canales de flujo equilibrados: para moldes de múltiples cavidades (normalmente 32, 48, 64 o 96 cavidades), el equilibrio natural es esencial. Esto significa que cada cavidad tiene exactamente la misma longitud de flujo. Un diseño típico utiliza un colector primario, colectores secundarios y ramas terciarias, todos mecanizados en dimensiones idénticas.

        b) Tipo de compuerta y ubicación: Para contenedores de paredes delgadas, los tipos de compuerta más comunes son: Compuertas de borde (para piezas con una pared lateral recta) Compuertas de válvula (para diafragmas o compuerta directa al fondo) Compuertas submarinas (para separación limpia sin vestigios de compuerta) La compuerta debe tener el tamaño correcto: si es demasiado pequeña, el calentamiento cortante causa degradación; demasiado grande y los vestigios de la puerta se vuelven inaceptables. Las dimensiones típicas de la compuerta para copas de pared delgada varían de 0,8 mm a 1,5 mm de diámetro.

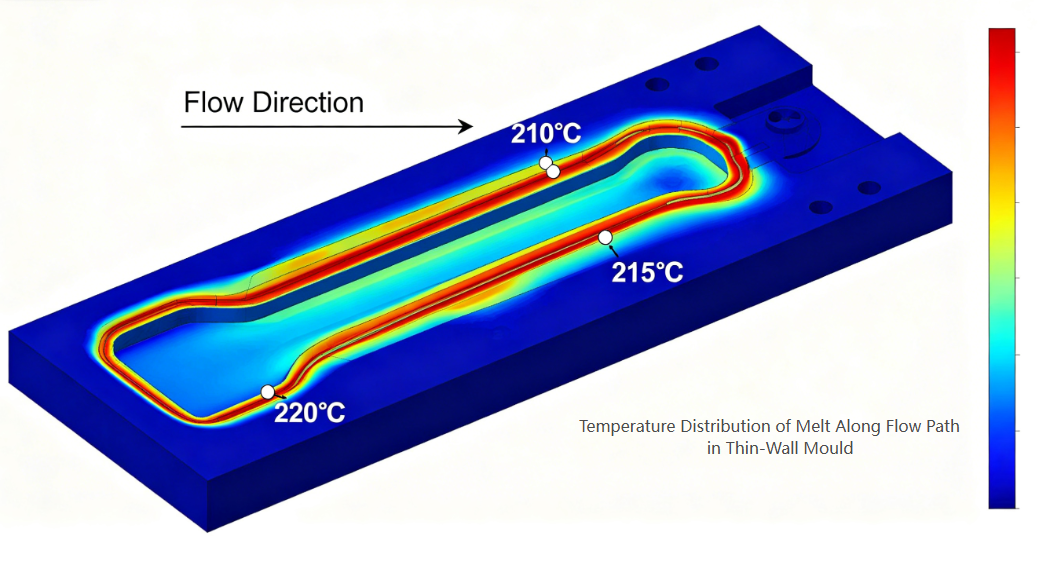
        c) Balance térmico: Cada boquilla debe tener control de temperatura independiente. Los canales del colector deben calentarse uniformemente (usando calentadores de dos o tres zonas) para evitar puntos calientes o babosas frías.

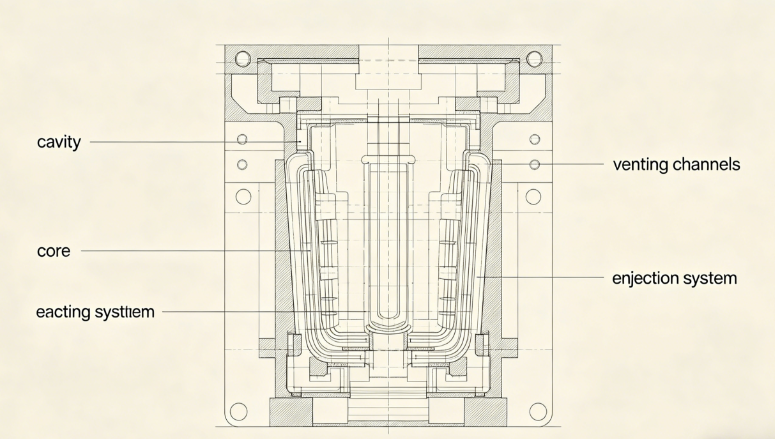
3. Diseño de cavidades y núcleos

       Las piezas de pared delgada requieren dimensiones de núcleo y cavidad extremadamente precisas para lograr un espesor de pared constante.

       Consideraciones clave:

        a) Distribución del espesor de la pared: Mantenga un espesor de pared uniforme dentro de ±0,02 mm. Las variaciones de espesor crean enfriamiento y deformación diferenciales. Utilice el análisis de flujo del molde para optimizar el diseño antes de cortar acero.

        b) Ventilación: el moldeado de paredes delgadas utiliza inyección de alta velocidad (a menudo 200–500 mm/s). El aire atrapado en la cavidad debe escapar instantáneamente. Profundidades de ventilación recomendadas: 0,02–0,03 mm para PP 0,01–0,02 mm para PS o PET

Los respiraderos deben colocarse en el último punto a llenar, a lo largo de la línea de separación y alrededor de los pasadores expulsores. c) Ángulos de tiro: para piezas de paredes delgadas, se recomienda un tiro mínimo de 1° por lado (1,5 a 2° para contenedores más profundos). Un tiro insuficiente provoca rayones, bloqueo de vacío y problemas de expulsión.

        d) Acabado de la superficie: Las superficies de las cavidades para piezas transparentes o brillantes requieren un acabado SPI A-1 (espejo); para envases de lácteos opacos, SPI B-1 (grano 600) es suficiente.

4. Diseño del sistema de refrigeración

        El enfriamiento domina el tiempo del ciclo en el moldeado de paredes delgadas y normalmente representa entre el 60% y el 80% del ciclo total. La refrigeración eficiente es la clave para una alta productividad.

       Principios de diseño:

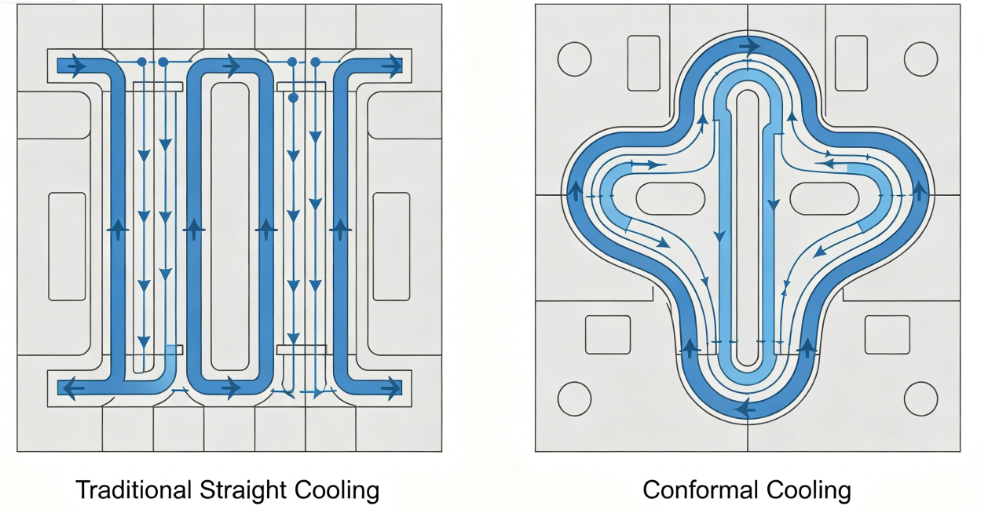
        a) Enfriamiento conformado: los canales de enfriamiento tradicionales con perforación recta a menudo están demasiado lejos de la superficie de la cavidad. Los canales de enfriamiento conformados, que siguen el contorno de la pieza, pueden reducir el tiempo de enfriamiento entre un 30% y un 50%. Por lo general, se crean mediante impresión 3D o mecanizado CNC de inserciones con canales curvos.

        b) Parámetros del canal de refrigeración:

  • Diámetro: 8–12 mm
  • Distancia desde la superficie de la cavidad: 1,5–2,0 veces el diámetro del canal
  • Espaciado entre canales: 3–4 veces el diámetro del canal
  • Flujo de refrigerante: flujo turbulento (número de Reynolds >5.000)

        c) Enfriamiento de alta eficiencia: use burbujeadores o deflectores en el núcleo donde el espacio es limitado. Para núcleos altos, instale insertos de enfriamiento en espiral o tubos de calor.

        d) Separación del circuito de refrigeración: los circuitos independientes para la cavidad y las placas centrales permiten diferentes caudales y temperaturas para optimizar la liberación de piezas y minimizar la deformación.

5. Sistema de eyección

       Las piezas de paredes delgadas tienen poca rigidez y pueden deformarse fácilmente durante la expulsión. El sistema de expulsión debe ser suave pero fiable.

       Recomendaciones de diseño:

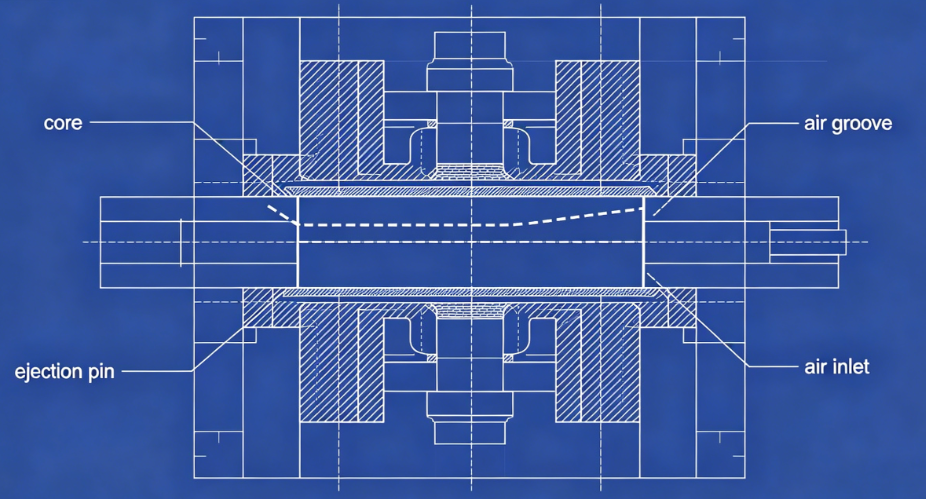
       a) Expulsión de aire: para muchos recipientes de paredes delgadas (especialmente tazas), la expulsión asistida por aire es ideal. Se introduce aire comprimido (2-4 bar) entre el núcleo y la pieza a través de microranuras o insertos porosos, haciendo flotar la pieza fuera del núcleo.

       b) Placa extractora: para piezas con socavaduras o paredes laterales profundas, una placa extractora mecánica proporciona una fuerza de expulsión uniforme en todo el perímetro de la pieza.

       c) Pasadores eyectores: cuando los pasadores sean inevitables, utilice muchos pasadores de diámetro pequeño (2 a 3 mm) colocados en nervaduras o superficies ocultas. Evite alfileres grandes que dejen marcas visibles.

       d) Sincronización: La secuencia de expulsión debe comenzar sólo después de que la pieza se haya enfriado lo suficiente para evitar la deformación. Utilice un breve retraso en el enfriamiento después de abrir el molde.

6. Consideraciones de procesamiento

       Incluso el mejor molde no puede producir buenas piezas sin una configuración de proceso adecuada. Parámetros clave para molduras de paredes delgadas:

Parámetro
Rango típico
Notas
Velocidad de inyección
200–500 mm/s
La alta velocidad llena secciones delgadas antes de congelarse
Presión de inyección
1.200–2.000 bares
Requerido para superar la resistencia al flujo.
Temperatura de fusión
190–240°C (PP), 230–280°C (PS)
Optimizar la viscosidad
Temperatura del molde
10–25°C (canal frío) o 30–60°C (canal caliente)
Refrigeración equilibrada
Contrapresión
5–15 barras
Para consistencia de plastificación
        Importante: Las molduras de paredes delgadas suelen utilizar velocidades de corte altas, lo que provoca un calentamiento por corte significativo. La temperatura real de fusión en la compuerta puede ser entre 20 y 40 °C más alta que la temperatura establecida del barril. Tenga esto en cuenta al seleccionar los materiales del molde y el diseño de la puerta.


7. Defectos comunes y mitigaciones

Defecto
Causa relacionada con el moho
Solución
Tomas cortas
Ventilación insuficiente o puertas de tamaño insuficiente
Agregar respiraderos en los puntos finales del flujo; ampliar puertas
Deformación
Enfriamiento desigual o llenado desequilibrado
Mejorar la uniformidad del enfriamiento; corredores de equilibrio
Marcas de hundimiento
Mala ubicación de la puerta o embalaje insuficiente
Reubique la puerta en la sección gruesa; añadir tiempo de embalaje
Vestigio de la puerta demasiado alto
Diseño de puerta inadecuado
Cambiar a compuerta de válvula o compuerta submarina
Pegado al núcleo
Tiro insuficiente o falla en la expulsión de aire.
Aumentar el calado; ranuras de aire limpio
Marcas de quemaduras
Ventilación inadecuada
Profundizar los respiraderos dentro de los límites del material.

Estudio de caso: molde de taza de yogur de 48 cavidades

        doDesafío: Un cliente necesitaba un molde de 48 cavidades para vasos de yogur de 150 ml (PP, espesor de pared de 0,45 mm, ciclo de 4 segundos, anual).demanda 20 millones de piezas).

        Acciones tomadas:

  • ESR H13 (1.2344) usado para ca.Vidades y núcleos para resistencia a la fatiga térmica.
  • Diseñó un canal caliente de 48 cavidades totalmente equilibrado con compuertas de válvula.
  • Canales de enfriamiento conformes aplicados tanto en la cavidad como en las placas centrales (insertos fabricados aditivamente).
  • Se agregó un sistema de expulsión de aire con ranuras de aire de 0,02 mm en los núcleos.
  • Se utilizó análisis de flujo de molde para optimizar las ubicaciones de las compuertas y la ventilación.

        Resultados:

  • Allenado consistente logrado (±2% de variación de peso entre cavidades)
  • Tiempo de enfriamiento reducido de 2,8 s a 1,6 s (ciclo total3,9s)
  • Tasa de defectos <0,3%
  • El molde ha producido más de 30 millones de piezas wSin mantenimiento importante
Conclusión

       La tecnología de moldes para envases de pared delgada representa la cúspide de la ingeniería de moldes de inyección. Las demandas de alta cavitación, ciclos inferiores a segundos y producción sin defectos llevan todos los aspectos del diseño de moldes al límite. Los moldes de paredes delgadas exitosos requieren:

Precisión en mecanizado de cavidades/núcleos (±0,01 mm)

BEquilibrio en canales de flujo de canal caliente.

Eficiencia en enfriamiento conformal

Fiabilidad en los sistemas de eyección

Comprensión del comportamiento de los materiales y la dinámica del proceso.

       FPara los fabricantes de moldes dispuestos a invertir en herramientas de diseño avanzadas y fabricación de precisión, el sector de envases de pared delgada ofrece enormes oportunidades, tanto en términos de desafío técnico como de crecimiento empresarial.

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar