Los defectos del moldeo por inyección suelen ser frustrantes. Cuando una pieza sale con hundimientos, deformaciones, marcas de quemaduras o golpes cortos, la primera reacción de muchos gerentes de producción es ajustar los parámetros de la máquina: temperatura, presión, velocidad de inyección o tiempo de enfriamiento. Si bien estos ajustes a veces ayudan, la causa raíz suele ser más profunda: en el propio molde.
Como técnico de moldes experimentado, he sido testigo de innumerables casos en los que se desperdiciaron semanas ajustando parámetros, sólo para descubrir que el diseño del molde era el verdadero culpable. La verdad es,un molde bien diseñado puede producir piezas de calidad incluso con una ventana de procesamiento amplia; un molde mal diseñado nunca producirá una calidad constante, sin importar cuán afinada esté la máquina.
Este artículo se centra en las causas relacionadas con el molde de los defectos comunes del moldeo por inyección. Comprender estas relaciones permite a los fabricantes de moldes y a los moldeadores por inyección colaborar de manera más efectiva, abordando los problemas desde el origen en lugar de aplicar soluciones temporales.
lo que parece: La cavidad del molde no está completamente llena; Los bordes de las piezas faltan o están redondeados.
Causas relacionadas con el moho:
Soluciones:
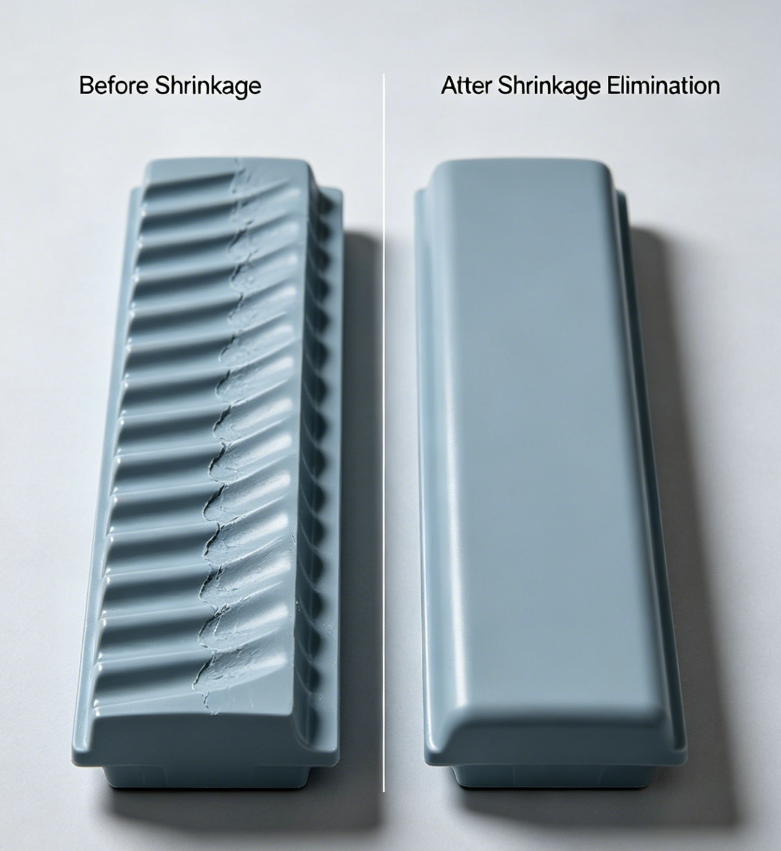
lo que parece: Depresiones superficiales, típicamente encima de nervaduras o protuberancias gruesas.
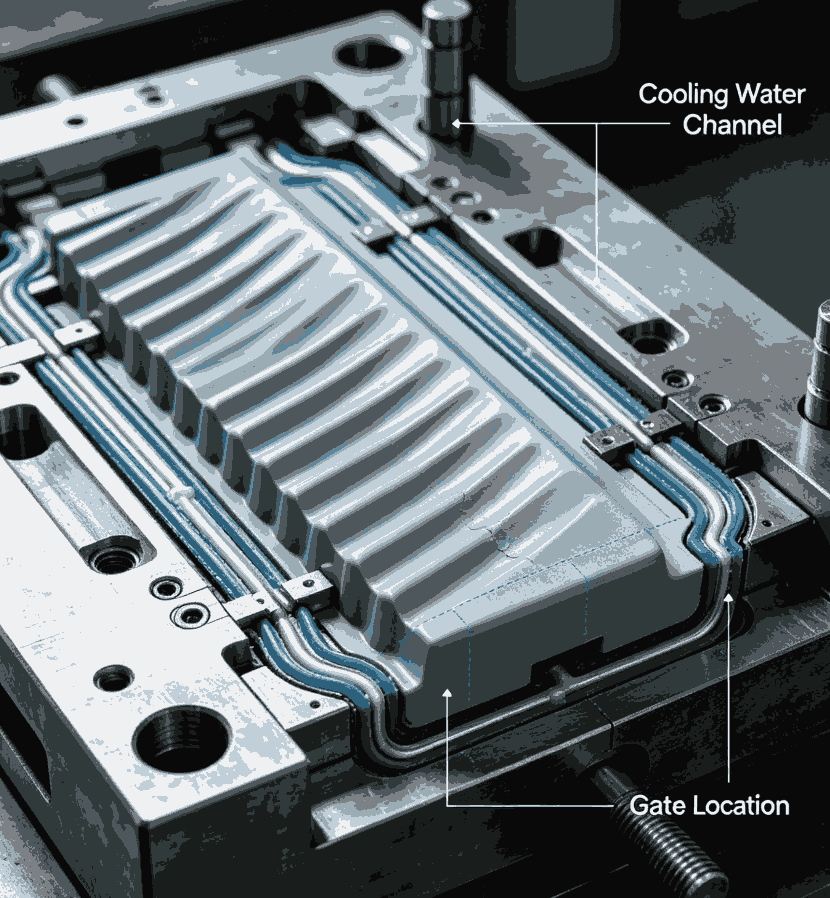
Causas relacionadas con el moho:
Soluciones:

Cómo se ve:La pieza está torcida, arqueada o desigual después de la expulsión.
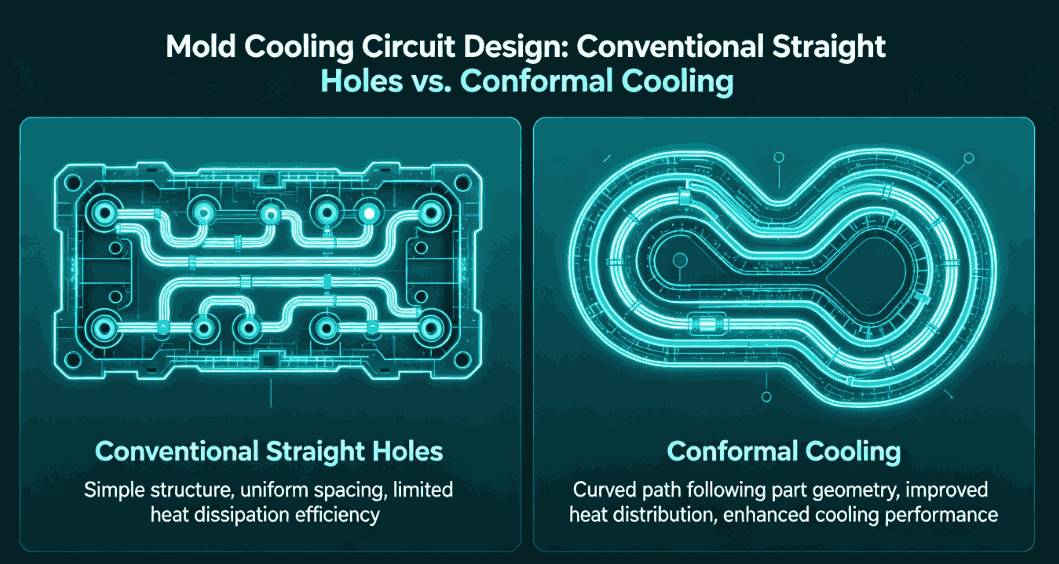
Causas relacionadas con el moho:
Soluciones:
Cómo se ve:Marcas de quemaduras marrones o negras, generalmente al final del flujo o en nervaduras profundas.
Causas relacionadas con el moho:
Soluciones:
Cómo se ve:Diluya el exceso de plástico en la línea de separación, los orificios del pasador eyector o los cierres deslizantes.
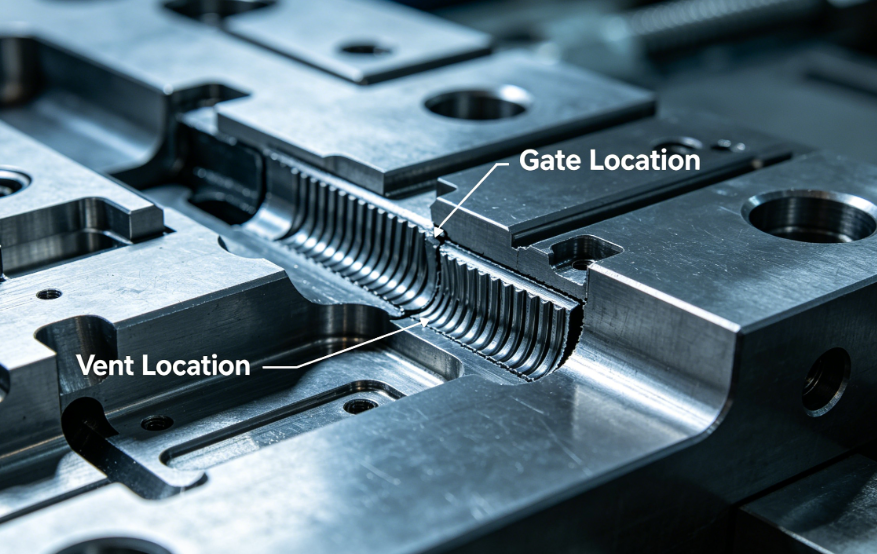
Causas relacionadas con el moho:
Soluciones:
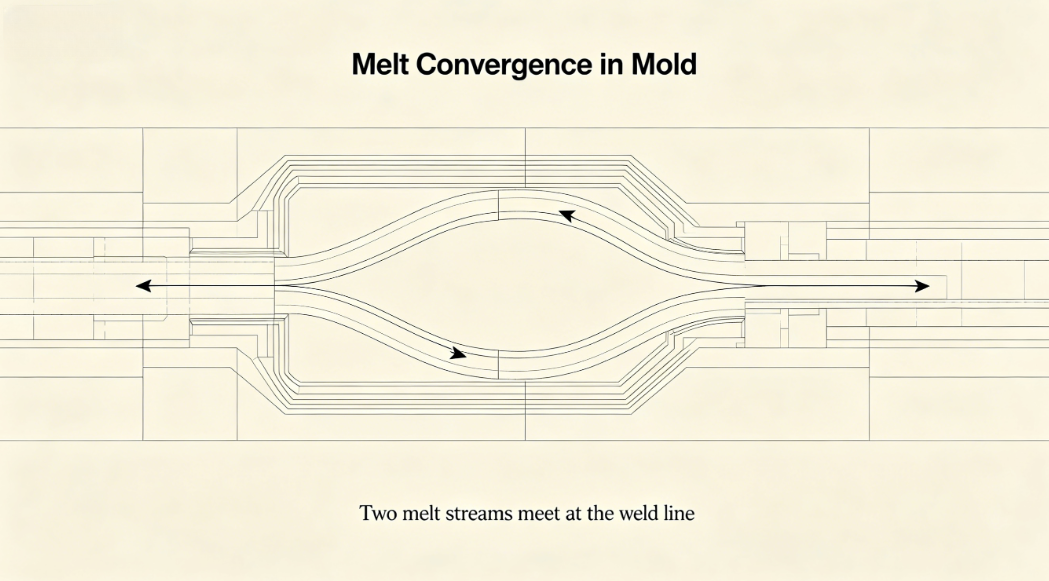
Cómo se ve:Líneas visibles donde se encuentran dos frentes de flujo; A menudo va acompañado de debilidad.
Causas relacionadas con el moho:
Soluciones:
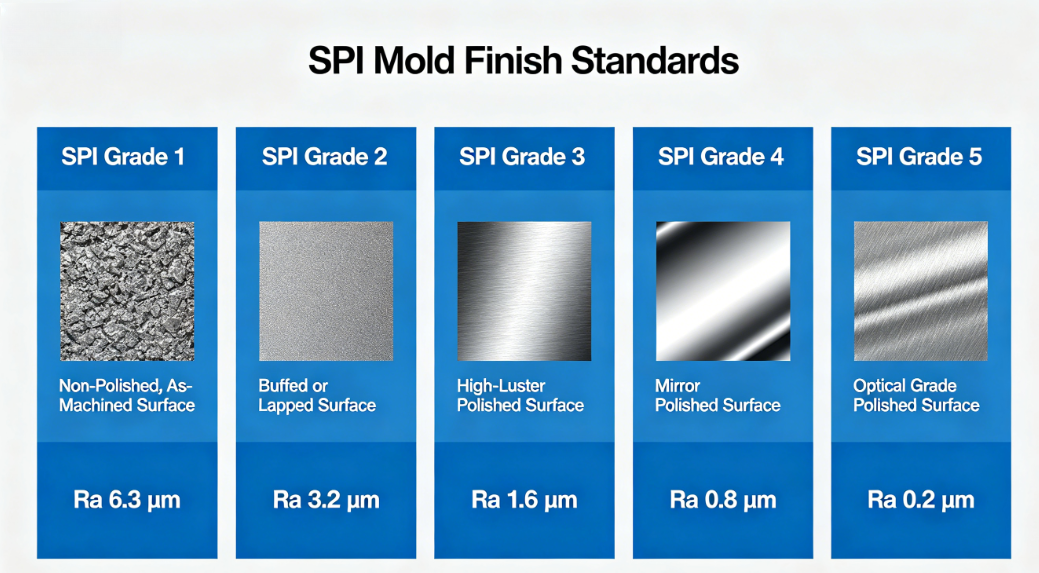
Cómo se ven:Rayas, patrones ondulados o áreas opacas en la superficie de la pieza.
Causas relacionadas con el moho:
Soluciones:
Cómo se ve:Marcas elevadas o hundidas donde los pasadores expulsores hacen contacto con la pieza.
Causas relacionadas con el moho:
Soluciones:
Un cliente que fabricaba un molde de barril de pluma de 32 cavidades informó de deformaciones persistentes y marcas de hundimiento en el área de fijación del clip. Después de dos semanas de ajustes de parámetros de la máquina sin mejoras, realizamos una revisión del molde.
Recomendaciones:
Acciones tomadas:
Resultados:
Alabeo reducido en un 80%; Se eliminan las marcas de hundimiento. La tasa de desperdicio de producción cayó del 12% al 2%.
La relación entre los defectos del moldeo por inyección y el molde es directa y, a menudo, dominante. Si bien los parámetros del proceso a veces pueden compensar problemas menores del molde, la solución fundamental radica en un buen diseño del molde: entrada adecuada, enfriamiento equilibrado, ventilación adecuada, expulsión robusta y ángulos de tiro correctos.
Como fabricante de moldes, nuestra responsabilidad va más allá de entregar un molde que se ajuste a la máquina. Debemos diseñar moldes que sean indulgentes, robustos y optimizados para el material específico y la geometría de la pieza. Para los moldeadores por inyección, comprender estas causas relacionadas con los moldes permite una resolución de problemas más eficaz y una mejor comunicación con los proveedores de moldes.
Cuando encuentre un defecto persistente, antes de tocar los controles de la máquina, pregunte: ¿Podría ser el molde la causa?
Teléfono: +86-18957424655
Móvil: +86-18957424655
Correo electrónico: sale@taizhoumold.com
DIRECCIÓN:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, ciudad de Taizhou, provincia de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Todos los derechos reservados.