Introducción
Las tapas de botellas se encuentran entre los productos de plástico de mayor volumen del mundo. Una sola marca de bebida o agua puede consumir millones de cápsulas al día. Para satisfacer esta demanda, las tecnologías de moldes y procesos han evolucionado para producir tapas en ciclos inferiores a 4 segundos, con 48, 64 o incluso 96 cavidades por molde. Dos tecnologías dominantes compiten en este espacio: el moldeo por compresión y el moldeo por inyección. Cada uno tiene sus puntos fuertes, y comprenderlos es fundamental para cualquier fabricante de moldes o moldeador que preste servicio a la industria de cierres.
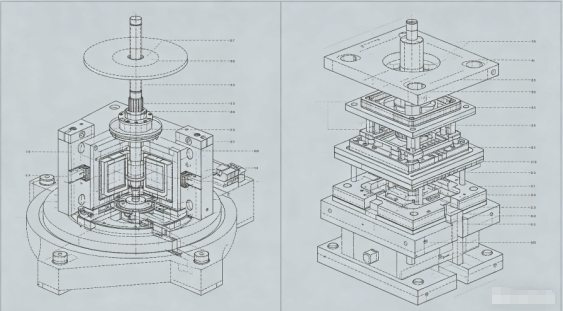
Como técnico de moldes con décadas de experiencia en moldes para empaques de alta cavitación, lo guiaré a través de los matices técnicos de ambos métodos y luego me concentraré en las tecnologías de moldeo por inyección que permiten la producción de tapas de alta velocidad y alta cavidad (control de compuerta de válvula de canal caliente, expulsión de alta velocidad y optimización del enfriamiento) y concluiré con un estudio de caso de molde de tapas de 48 cavidades del mundo real.
1. Moldeo por compresión versus moldeo por inyección para tapas
Proceso de moldeo por compresión:
Se deja caer una preforma de plástico fundido (normalmente PP o HDPE) pesada previamente en una cavidad abierta del molde. El molde se cierra, comprimiendo el material en la forma de la tapa. Después de un breve tiempo de enfriamiento, se expulsa la tapa. Este proceso es continuo y rotativo: múltiples moldes en un carrusel se abren y cierran en secuencia.
Proceso de moldeo por inyección:
El plástico fundido se inyecta a alta presión en una cavidad de molde cerrada.mediante un sistema de canal caliente. Después del envasado y enfriamiento, el molde se abre y se expulsan las tapas. El molde puede tener 32, 48, 64 o más cavidades.
|
Característica |
Moldeo por compresión |
Moldeo por inyección |
|
tiempo de ciclo |
2 a 4 segundos (muy rápido) |
4 a 8 segundos (depende de la cavitación) |
|
Cavitación |
Ilimitado (rotativo) |
Limitado por el tonelaje de sujeción de la máquina y el tamaño de la platina |
|
Flexibilidad en el diseño de la tapa |
Limitado (formas simétricas y simples) |
Alto (recortes, bisagras vivas, revestimientos) |
|
Consistencia del peso |
Excelente (±0,3%) |
Bueno (±1%) con control de compuerta de válvula |
|
Inversión inicial en herramientas |
Muy alto (prensa rotativa) |
Inferior para cavitación moderada. |
|
Desperdicio de materiales |
Mínimo (sin corredor) |
Puede ser cero con canal caliente |
|
Mejor aplicación |
Tapones simples para agua y refrescos carbonatados para grandes volúmenes |
Tapas complejas con revestimiento y bandas de seguridad |
Veredicto:Para tapas muy simples de volumen ultraalto (por ejemplo, tapas de agua de 28 mm), el moldeo por compresión es dominante. Pero para la mayoría de las tapas que requieren precisión, anillos a prueba de manipulaciones, integración de revestimiento o geometría compleja, la opción preferida es el moldeo por inyección con moldes de alta cavitación.
2. Control de compuerta de válvula de canal caliente en moldes de tapas
En los moldes de inyección de tapas de alta cavitación, el canal caliente es el corazón. Las puertas abiertas convencionales dejan un vestigio de puerta que puede rayarse o gotear. Las compuertas de válvula son esenciales para la mayoría de las tapas de bebidas.
Cómo funcionan las compuertas de válvula:
Un pasador accionado neumática o hidráulicamente se mueve hacia adelante para cerrar la compuerta después de llenar y empaquetar la cavidad. Esto corta la masa fundida limpiamente, dejando una mínima marca testigo.
Requisitos clave para moldes de tapa de alta cavitación:
Consejo: Para tapas con revestimientos internos (por ejemplo, revestimientos de barrera de oxígeno para tapas de jugo), las compuertas de válvula a menudo se colocan dentro de la cavidad de la tapa (subcompuerta) para ocultar el vestigio.
3. Eyección de alta velocidad: mecánica versus neumáticaEn un ciclo de 4 segundos, la expulsión debe ser increíblemente rápida y absolutamente fiable. Se utilizan dos métodos principales en los moldes para tapas:
Expulsión mecánica (placa extractora):
Una placa extractora accionada por un resorte rodea el núcleo. A medida que se abre el molde, la placa extractora se empuja hacia adelante con respecto al núcleo, quitando la tapa. Esto es simple y robusto, pero el golpe de retorno agrega una fracción de segundo.
Expulsión neumática (chorro de aire):
Se dirige aire comprimido (3-6 bar) a través del núcleo, quitando la tapa. Esto es extremadamente rápido y suave, pero requiere un sellado perfecto del núcleo y puede resultar ruidoso.
Práctica típica para moldes de tapas con alta cavitación:
Combine un movimiento corto de la placa extractora (2 a 3 mm) para levantar la tapa del núcleo, seguido de una ráfaga de aire para sacarla. La placa extractora garantiza que la tapa se separe uniformemente del núcleo, mientras que el aire completa la expulsión sin tocar la superficie de sellado de la tapa.
Tiempo de expulsión:La carrera de expulsión debe realizarse después de que el molde esté completamente abierto para evitar colisiones con la mitad fija. Los moldes avanzados utilizan placas extractoras accionadas por levas o servoaccionadas para una sincronización precisa.
4. Optimización del enfriamiento para moldes de tapas
El enfriamiento consume entre el 60% y el 80% del tiempo del ciclo. En moldes de tapas con alta cavitación, la refrigeración eficiente es la clave para lograr ciclos inferiores a 5 segundos.
Refrigeración del núcleo:El pasador central suele ser la parte más caliente. Los canales de refrigeración rectos tradicionales en el núcleo son ineficientes.
Mejores métodos incluyen:Burbujeadores (insertos de tubos giratorios): el refrigerante fluye por un pequeño tubo hasta el fondo del núcleo y regresa a través del espacio anular, extrayendo calor.
Insertos de refrigeración en espiral:Se mecaniza una ranura helicoidal en el inserto del núcleo, creando una trayectoria de flujo en espiral para un máximo contacto con la superficie.
Enfriamiento conformado (insertos impresos en 3D): para núcleos complejos, los insertos fabricados aditivamente con canales conformados pueden reducir el tiempo de enfriamiento entre un 30% y un 40%.
Enfriamiento de la cavidad:La mitad de la cavidad también necesita una refrigeración intensa. Utilice burbujeadores o canales rectos lo más cerca posible de la superficie de la cavidad (distancia de 1,5 a 2,5 mm).
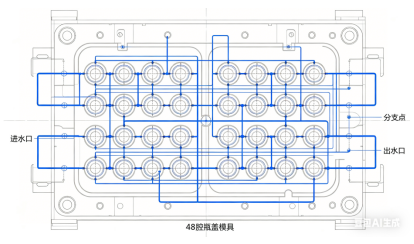
Flujo de refrigerante:Garantizar un flujo turbulento (número de Reynolds > 5.000) en todos los canales. Calcular la caída de presión; un molde de 48 cavidades puede requerir múltiples circuitos de enfriamiento en paralelo para mantener un alto caudal.
Separación del circuito de refrigeración:Para gorras altas (por ejemplo, gorras deportivas), circuitos separados para las porciones superior e inferior del núcleo pueden eliminar la ovalidad.

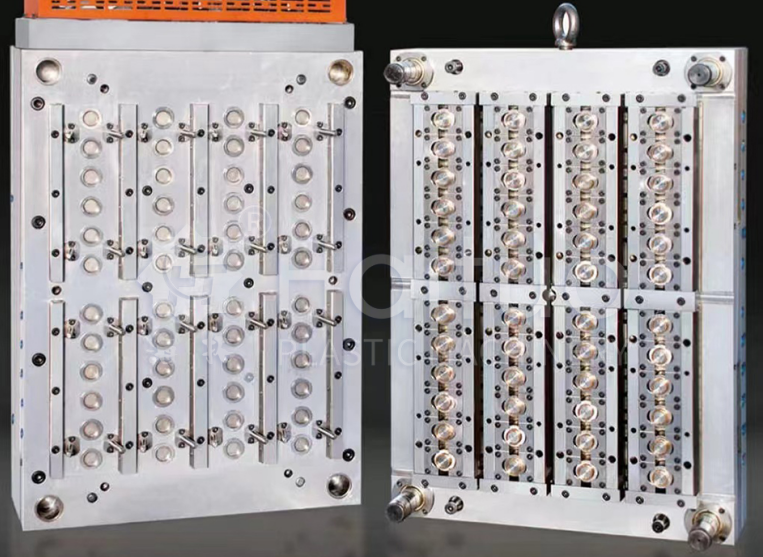
5. Estudio de caso: Molde para tapa de refresco carbonatado con 48 cavidades
Desafío:Una importante empresa de bebidas necesitaba un molde para tapas de CSD (refrescos carbonatados) PCO 1881 de 28 mm. Ciclo objetivo: 4,2 segundos. Volumen anual: 80 millones de cápsulas. Material: PP + 5% agente antiestático.
Enfoque de diseño:
Resultados después del ensayo:
Lecciones aprendidas:La combinación de enfriamiento en espiral en los núcleos y apertura secuencial de válvulas fue la clave. Posteriormente, el cliente pidió un segundo molde idéntico y ambos funcionan uno al lado del otro en dos máquinas que producen un total de 2500 tapas por minuto.
Los moldes de alta cavitación que funcionan a altas velocidades requieren un mantenimiento riguroso:
Conclusión
Los moldes para tapas de alta cavidad y alta velocidad son maravillas de la ingeniería que superan los límites del moldeo por inyección. Elegir compresión o inyección depende de su volumen, complejidad del límite y capacidad de inversión. Para las tapas moldeadas por inyección, el éxito se basa en tres pilares:
El caso del molde para tapas CSD de 48 cavidades muestra que con un diseño adecuado y una fabricación de precisión, el moldeo por inyección puede rivalizar con el moldeo por compresión en velocidad y, al mismo tiempo, ofrece una flexibilidad de diseño mucho mayor.
Como fabricante de moldes, dominar estas tecnologías le abrirá las puertas al mercado de cierres de gran volumen, uno de los segmentos más exigentes pero gratificantes de nuestra industria.
Teléfono: +86-18957424655
Móvil: +86-18957424655
Correo electrónico: sale@taizhoumold.com
DIRECCIÓN:No.18 Shangxian Road, zona industrial de Beicheng, distrito de Huangyan, ciudad de Taizhou, provincia de Zhejiang, China
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mould Co., Ltd. Todos los derechos reservados.